
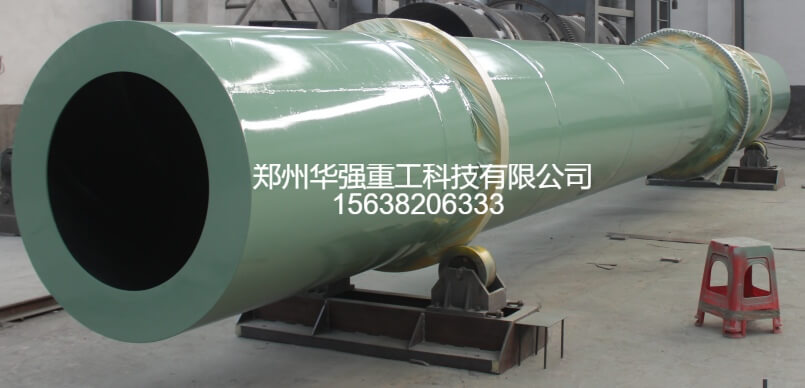
在有机肥加工生产中,烘干工序是决定成品质量、储存周期与生产产能的关键环节。经过造粒后的有机肥颗粒以及发酵后的湿粪原料含水率极高,若不经干燥处理,极易出现受潮返潮、结块发霉、养分流失等问题,无法长期储存和长途运输。节能环保有机肥烘干机作为现代化有机肥生产设备,专为高湿粪料、肥料颗粒烘干工况研发,凭借低温节能、烘干均匀、不破坏养分的优势,成为整条有机肥成套设备生产线中不可或缺的核心设备,广泛应用于畜禽粪污资源化加工项目。
设备采用回转滚筒结构,搭配智能温控系统,烘干温度可精准控制在80–120℃低温区间。温和的烘干环境能够有效保护有机肥内的有益微生物菌群和有机质成分,避免高温灼烧导致肥力下降,适配牛粪、猪粪、鸡粪等湿粪原料以及有机肥颗粒的干燥作业。
该设备适配性极强,可满足有机肥生产全阶段烘干需求。既可对发酵后含水率超标的湿粪料、粉状原料进行预处理烘干,调节物料含水率至标准造粒区间,为搅拌、造粒工序提供合格原料;也可对造粒成型后的湿颗粒进行定型烘干,快速蒸发颗粒内部多余水分,提升颗粒硬度与稳定性,解决颗粒松软、易破碎、易粘连等问题。一机两用的功能特性,大幅提升了有机肥成套设备的整体适配性与利用率,降低设备重复投资成本。
设备采用封闭式滚筒结构,搭配 保温隔热层,有效锁住热量,减少热能流失,热利用率大幅提升,相比传统烘干机能耗降低30%以上。同时配备专业尾气除尘、余热回收系统,可将烘干产生的余热回收再利用,进一步降低燃煤、用电损耗,生产运行成本更低。设备运行风温、风速、滚筒转速均可智能调节,根据物料干湿程度、产能需求自适应调节工况,避免无效能耗,真正实现节能环保生产。
烘干均匀、成品效果好是设备的突出亮点。滚筒内部设计有新型扬料、导料装置,物料进入筒体后被持续扬起、洒落、翻滚,形成均匀物料料幕,与热风充分接触,无烘干死角,解决物料干湿不均、外干内湿的问题。经过设备烘干处理的有机肥颗粒色泽均匀、硬度适中、不易粉化,含水率可稳定控制在行业标准12%以内,满足商品有机肥入库、仓储、销售标准,大幅提升产品市场竞争力。
设备运行稳定、自动化程度高,适配规模化生产线作业。整套设备与翻抛机、造粒机、冷却机、筛分机等有机肥成套设备无缝衔接,实现全自动连续化烘干作业,无需人工频繁干预。机身采用耐磨防腐材质打造,适配高湿、有轻微腐蚀性的粪料生产环境,故障率低、使用寿命长,日常维护简单便捷,有效降低生产线运维成本。同时设备配套环保除尘装置,作业过程粉尘少、废气达标排放,符合环保生产要求。


