
国内普通颗粒有机肥生产,很多厂家会省略包膜工序,烘干冷却筛分后直接包装。但产品一旦面向海外市场,经历长途海运、集装箱内高温高湿环境,普通有机肥颗粒极易吸潮、结块、粉化,外观变差,难以满足出口订单验收标准。包膜作为成品肥料的精加工工序,是出口级颗粒有机肥不可省略的关键一环,配套包膜机也成为有机肥成套设备、有机肥生产设备中出口项目的标配主机。
出口有机肥要面对严苛的储运环境,远洋集装箱内部湿度大、温差波动明显,肥料颗粒堆叠承压。未包膜的有机肥颗粒表面存在大量微孔,极易吸附空气中水汽,颗粒之间发生粘连结块;颗粒表层强度不足,在装卸、海运颠簸过程中容易破碎产生大量细粉,不仅影响外观品相,还会被外商判定为不合格产品,出现拒收、扣货款等风险。而包膜工序,就是在合格冷却后的肥料颗粒表面均匀喷涂防结剂、包膜油,在颗粒外层形成一层轻薄致密的疏水保护膜,阻隔水汽侵入,降低颗粒之间粘连概率,提升颗粒表面强度,大幅减少粉化现象。
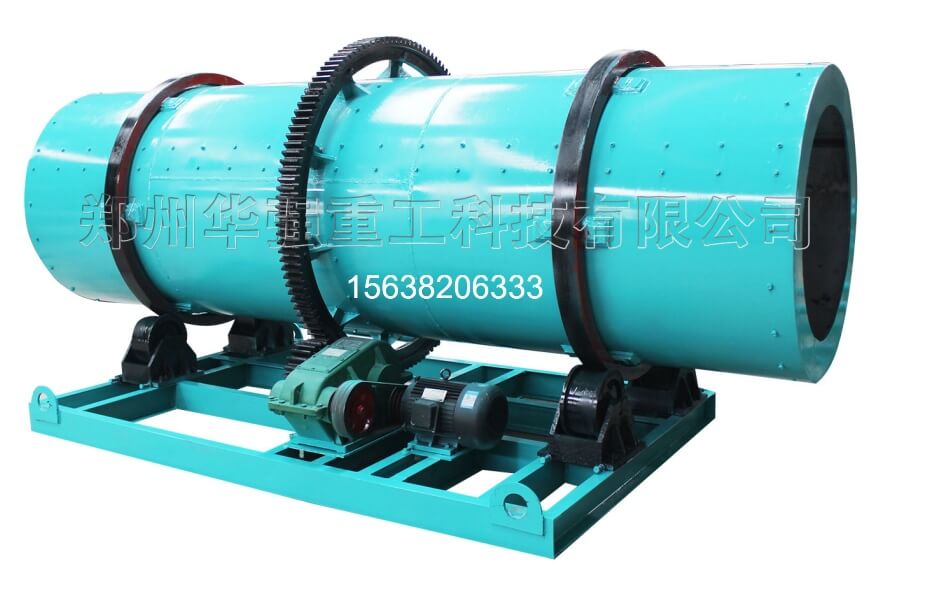
包膜机采用滚筒回转结构,属于有机肥成套设备的末端配套主机。烘干、冷却、筛分完成的合格颗粒送入包膜滚筒,筒体匀速转动带动颗粒持续翻滚;雾化喷淋系统将包膜药剂均匀喷洒在颗粒表面,颗粒不断滚动摩擦,让药剂均匀包裹每一颗肥料,形成完整保护膜。包膜层不会封闭肥料内部养分,下地之后保护膜可以自然分解,不影响有机肥养分释放。同时包膜可以填平颗粒表面细微凹坑,提升颗粒光泽度,成品色泽均匀饱满,外观品质达到海外采购商的验收要求。
出口有机肥有明确的品质考核指标,除有机质、养分、重金属等理化指标外,颗粒流动性、结块率、粉化率都是重要验收项。很多海外客户会要求肥料在高温高湿仓储条件下存放数月,依旧保持松散自由流动状态。缺少包膜工序,单纯依靠原料工艺优化,很难稳定达到该标准。包膜处理后的颗粒,抗吸潮能力显著提升,在长时间海运、保税仓堆放过程中,结块率与粉化率大幅下降,保障到货品质稳定。
需要注意,包膜工序必须放在冷却、筛分工序之后。颗粒温度过高直接包膜,药剂容易挥发,膜层附着力差;颗粒中混杂细粉,还会造成包膜药剂浪费,包膜厚薄不均。因此整套有机肥生产设备的工序顺序不能打乱:造粒→烘干→冷却→筛分→包膜→自动包装。同时包膜药剂添加量需要精准控制,药剂过多会增加生产成本,药剂过少无法形成连续保护膜,达不到防结块效果。
郑州华强重工配套的回转式包膜机,作为有机肥成套设备可对接整条生产线,可根据出口产能定制机型,适配液体包膜、粉体包膜两种工艺,包膜均匀稳定,维护简单。针对出口项目,厂家可配套整套有机肥生产设备方案,从原料粉碎、发酵、造粒到包膜包装一站式配置。
想要做好颗粒有机肥出口业务,不能只关注养分指标,包膜精加工环节必不可少。完善包膜工序,稳定控制肥料结块与粉化问题,提升颗粒外观品相,才能持续满足海外客户的验收标准,减少外贸订单品质纠纷,提升国产有机肥在国际市场的竞争力。


