
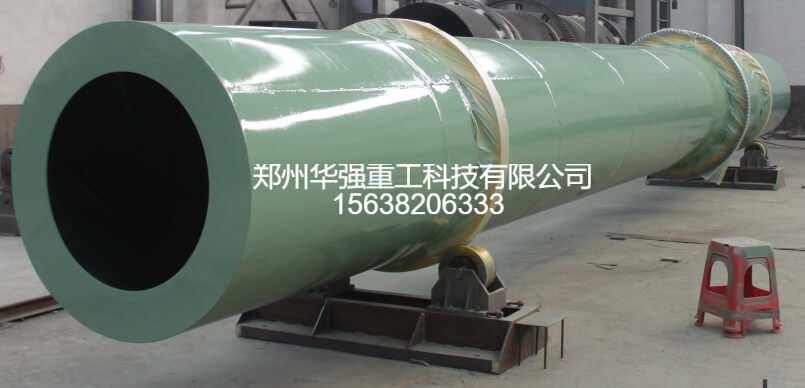
在有机肥生产中,原料水分控制往往是影响成品质量的关键环节。鸡粪、猪粪、牛粪、菌渣、秸秆等有机物料含水率较高,若直接堆放或进入后续工序,容易出现霉变、结块、异味扩散、造粒困难等问题。此时,一台稳定可靠的有机肥烘干机就显得尤为重要。
有机肥原料含水率偏高时,物料内部微生物活动较活跃,容易发生二次发酵。长期堆放不仅会造成养分损失,还可能产生异味和粉尘,影响厂区环境。对于颗粒肥料生产来说,水分过高还会导致造粒后颗粒强度不足、烘干能耗上升、筛分返料增多。
有机肥烘干机通常采用回转滚筒结构,热源可选择燃煤、天然气、生物质、蒸汽等多种形式。湿物料进入筒体后,在抄板翻动和热风作用下不断分散、翻滚,使水分快速蒸发。该工艺可将含水率70%—80%的有机物料一次烘干至13%左右的安全贮藏水分,适合规模化连续生产。
与传统晾晒相比,烘干机的优势在于不受天气影响,产能稳定,干燥过程在封闭系统内进行,可配套除尘、引风、除臭装置,减少粉尘和气味外逸。
在完整的有机肥生产线中,烘干机通常位于造粒之后、冷却之前。造粒后的湿颗粒进入烘干机脱水,再经冷却机降温,通过筛分、包膜、包装形成成品。这样既能保证颗粒强度,也能降低仓储和运输过程中的破损率。
对于正在规划有机肥成套设备的企业来说,烘干机的选型不能只看筒体尺寸,还要结合前端发酵、粉碎、配料、造粒能力,以及后端冷却、筛分、包装能力进行整体匹配,避免出现“前段供料不足”或“后段处理瓶颈”。
在配置有机肥生产设备时,建议重点关注以下几点:
水分蒸发量:根据进料含水率和目标含水率计算需蒸发水量,再匹配烘干机处理能力。
热源条件:结合当地燃料供应选择热风炉、蒸汽或生物质热源,降低运行成本。
颗粒特性:物料黏性、粒径和硬度会影响烘干均匀度和扬尘情况,需选择合适抄板结构和风量。
环保配套:建议配置旋风除尘、袋式除尘或洗涤装置,减少尾气粉尘和异味排放。
自动化程度:进料、出料、温度控制和引风系统越稳定,整线运行越平稳。
通过连续烘干,有机肥原料和成品颗粒的水分可稳定控制在安全范围,不仅便于长期储存,也有助于提升颗粒外观、强度和商品价值。对规模化肥料厂而言,烘干环节还能减少返料率、降低人工晾晒成本,提高整线产能利用率。
有机肥烘干机并不是单一设备,而是连接发酵、造粒、冷却、包装的重要枢纽。只有把它纳入有机肥成套设备整体工艺中统筹设计,才能真正发挥连续脱水干燥的价值,让高湿有机原料变成稳定、易储存、易运输的优质有机肥产品。


