
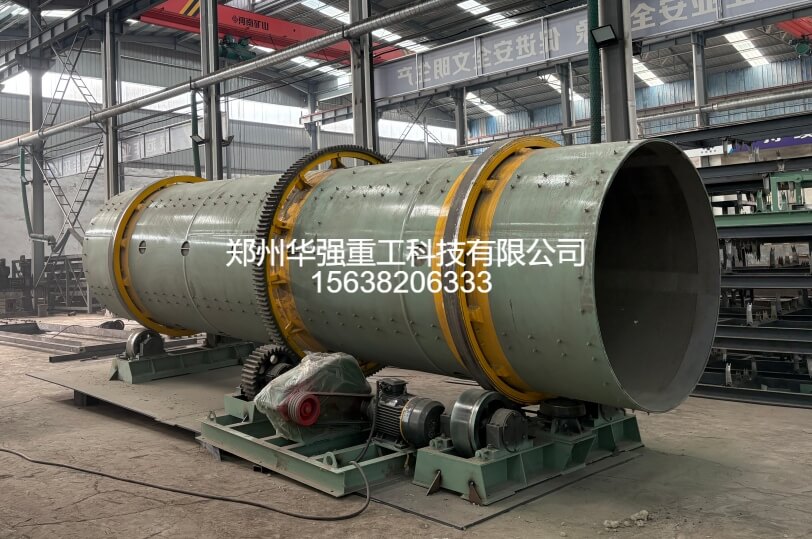
转鼓造粒机处理量大、颗粒圆润,常被用于规模化有机肥生产。但高有机质原料和传统复混肥原料差别较大,如果直接套用常规参数,很容易出现成球率低、颗粒松散、粘壁堵料、返料量大等问题。想要让转鼓造粒稳定运行,必须从原料预处理、水分控制、设备参数和配套工序上整体把关。
坑一:原料粉碎不到位,颗粒粗糙易散
高有机质原料往往含有秸秆、菌渣、稻壳等纤维成分,如果粉碎细度不够,物料进入转鼓后难以均匀团聚。粗颗粒多了,颗粒表面粗糙、强度低,筛分返料也会明显增加。造粒前一般需要将腐熟物料粉碎到合适细度,减少长纤维和大块杂质,避免纤维缠绕或形成松散颗粒。
坑二:水分控制失衡,成球窗口很窄
转鼓造粒对水分非常敏感。水分偏低时,物料缺少液相桥联作用,难以滚成球;水分偏高时,物料容易粘壁、抱团,甚至形成糊状料层。高有机质原料本身含水率波动大,发酵后若未及时调整,进入造粒机后很容易出现“要么不成球,要么粘成一团”的情况。生产中应根据原料状态稳定控制入料水分,避免忽干忽湿。
坑三:发酵不彻底,后期颗粒易返潮发热
很多造粒问题其实出在前端发酵环节。如果有机原料腐熟不完全,物料进入造粒、烘干后仍可能继续发酵,导致颗粒内部发热、松散,甚至出现结块、异味等问题。高有机质原料尤其需要保证充分腐熟,使物料性状稳定,这样后续造粒和烘干才更容易控制。
坑四:转速、倾角不匹配,物料停留时间不合理
转鼓造粒并不是转速越快越好。转速过高,物料容易贴壁旋转,翻滚成球效果变差;转速过低,物料提升不足,成球动力不够。筒体倾角过大,物料停留时间短,颗粒来不及压实;倾角过小,又容易造成料层过厚、翻动不均。高有机质原料粘性变化大,更需要根据实际出料情况微调转速和倾角。
坑五:缺少粘结剂或辅料配比不合理
高有机质原料虽然有一定粘性,但纤维多、结构松散的物料仍可能出现成球困难。适当添加腐殖酸、膨润土、淀粉类粘结剂或细返料,有助于提高颗粒致密度和表面光洁度。但添加比例也要控制,过少粘不住,过多则可能影响养分含量或增加成本。
坑六:返料系统失衡,粒径两极分化
转鼓造粒属于返料驱动型工艺,细粉和不合格颗粒需要返回造粒机继续参与成球。如果返料比例过低,成球不稳定;返料比例过高,系统负荷上升,粒径也容易忽大忽小。高有机质原料波动更明显,返料管理不到位时,生产线容易出现“粉料多、大球多、合格颗粒少”的现象。
坑七:烘干冷却不配套,成品易碎结块
刚造出的湿颗粒强度还不够,如果烘干温度过高或风速过大,颗粒表面硬化过快,内部水分来不及迁移,容易开裂;如果冷却不充分就包装,颗粒内部余热和水分还会导致结块。高有机质颗粒对烘干温度更敏感,建议采用温和、分段烘干方式,并保证冷却后再筛分包装。
高有机质原料用转鼓造粒,关键不在“设备越大越好”,而在于原料预处理、水分窗口、返料比例和烘干冷却是否匹配。建议先做好发酵腐熟和粉碎筛分,再稳定入料水分和细度, 根据颗粒状态微调转速、倾角、蒸汽或雾化水量。只有把前端、主机和后端工序打通,才能让有机肥成套设备连续稳定运行,减少返料和停机。
对有机肥生产企业来说,转鼓造粒适合规模化连续生产,但高有机质原料必须提前评估。若纤维含量特别高、水分波动大,可考虑加强粉碎、调整辅料配比,或结合工艺试验选择更合适的造粒方式。设备选型时,也应重点关注整线匹配能力,而不是只看单机产能。


